每模检测
在下料工位直接采集重量,与产品标准上下限比较,持续监控克重变化。
INLINE WEIGHING SYSTEM
每模称重,过程可见。
在成型下料工位完成自动称重,将重量判定、超差报警和模次数据同步到同一套系统,让质量管理深入每一次生产循环。
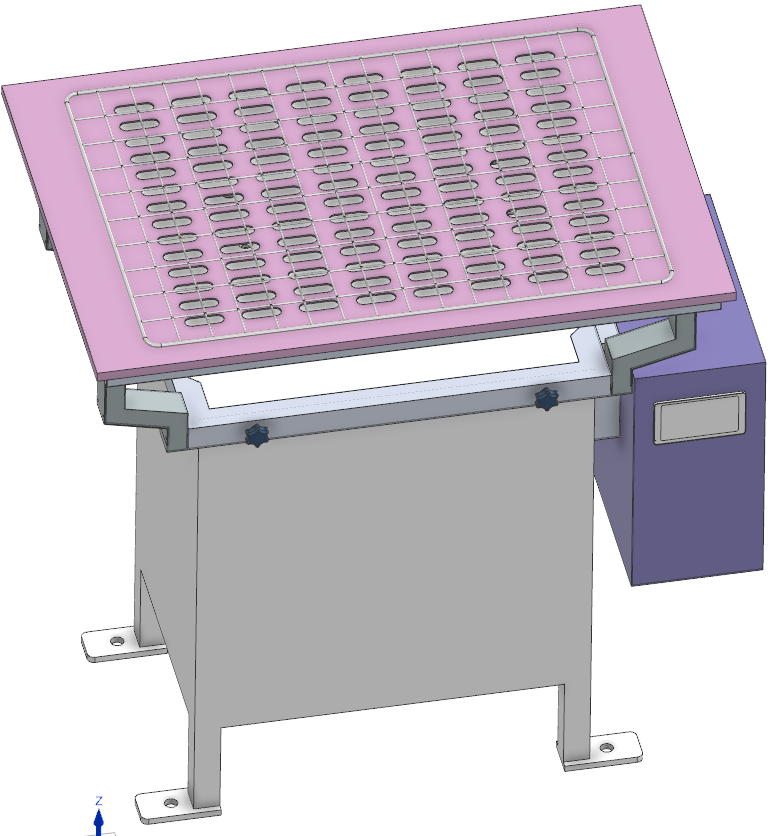
方案设计模型,实际配置以项目技术协议为准
01 / QUALITY AT THE SOURCE
人工抽检难以覆盖每个模次,也难以还原异常发生的过程。在线称重将现场检测与数据管理连接起来。
在下料工位直接采集重量,与产品标准上下限比较,持续监控克重变化。
声光报警与设备停机逻辑联动,操作人员依据现场数据显示处理异常。
将模次、重量、时间、工位和状态关联,支持定位设备与生产时段。
结合 SPC 控制图和 Cpk 能力评估,辅助识别波动、分析原因并调整工艺。
02 / HOW IT WORKS
纸塑产品完成脱水成型,举升接料平台承接下料。
03 / MECHANICAL ENGINEERING
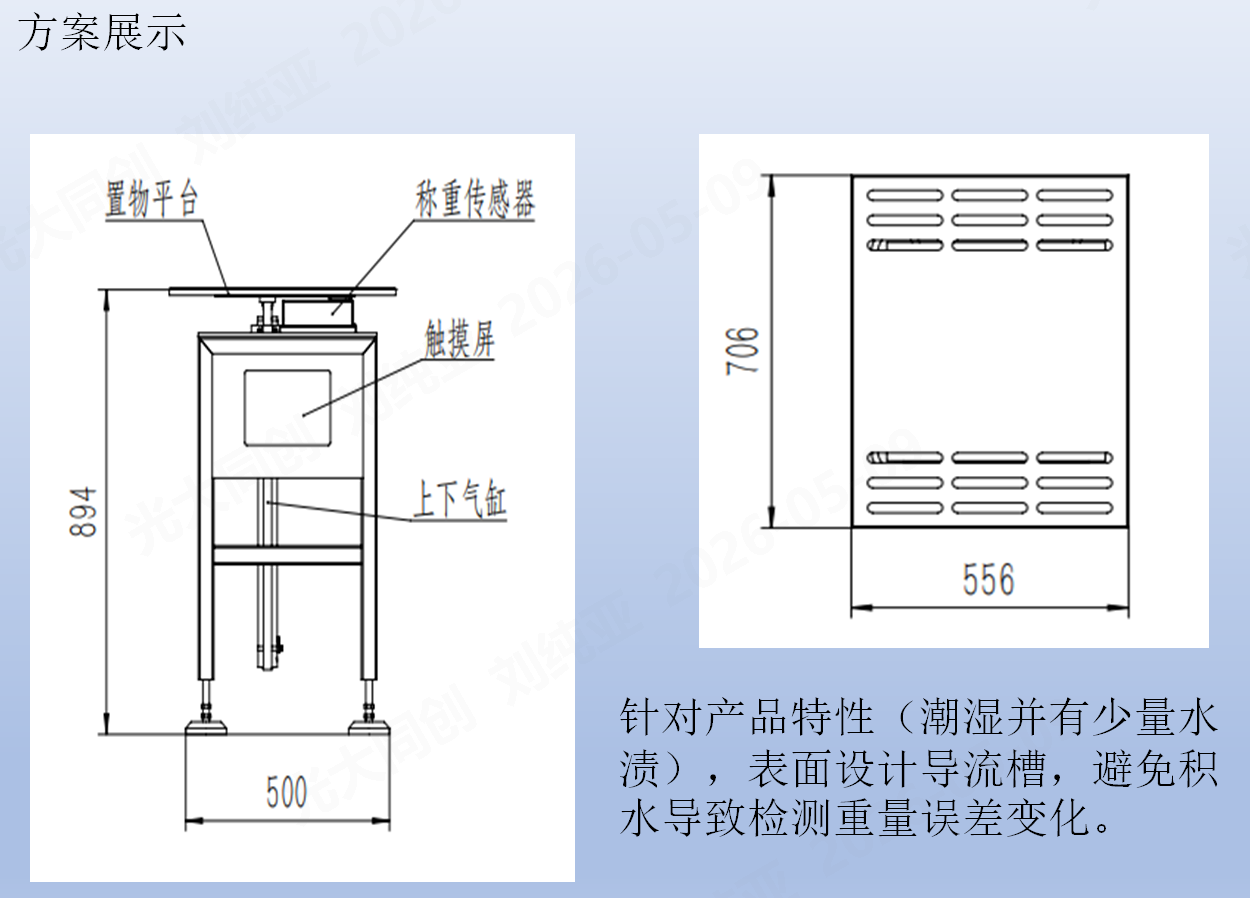
举升平台接料后下降,脱离举升机构再称重,降低气缸与传动机构对测量的影响。
多路传感器同步采集,经接线盒与仪表汇总计算,适应平台多点承载结构。
平台表面设计导流槽,减少积水对重量检测的影响,接料尺寸可按产品定制。
称重机构独立于原设备,便于拆卸替换;安装窗口与联调安排根据现场生产计划确认。
04 / PRODUCTION INTELLIGENCE
本地 HMI、上位机与管理大屏共享生产信息。按需求扩展云端及移动端,统一查看重量、产量、开动率与良品率。
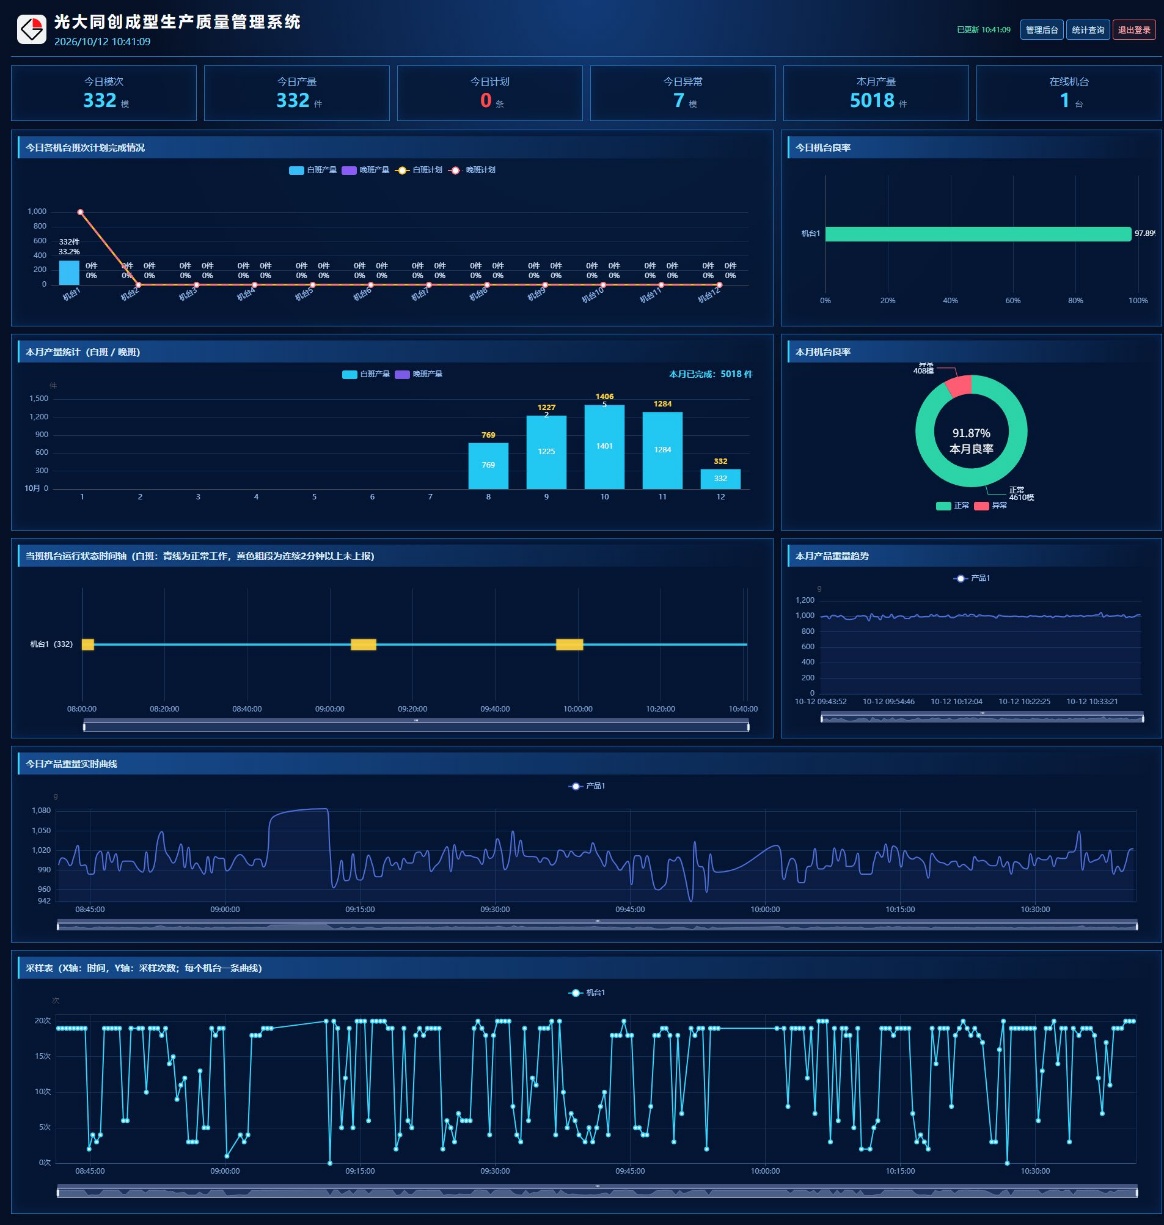
自动采集历史重量,计算均值与极差,生成带控制限的控制图。结合规格要求开展 Cpk 评估,为过程监控与持续改进提供依据。
按时间与工位查询重量记录,将模次 ID、重量和判定状态关联。异常分析从现场数据出发,减少人工转录与遗漏。
05 / SYSTEM CONFIGURATION
以下为方案中的参考选型,设备型号、通信方式及功能范围可结合项目技术要求确认。
| 模块 | 参考配置 | 功能说明 |
|---|---|---|
| 主控制器 | Siemens S7-1200 G2 | 以太网通信,负责称重采集、逻辑判定、报警与模次绑定。 |
| 现场触摸屏 | Weintek cMT2159X | 显示重量、状态及单次 / 累计产量,支持现场操作与查询。 |
| 称重组件 | 大洋 306 / DY-JXH-S4 / D054 | 悬臂梁传感器、四合一接线盒与称重仪表,采用 RS485 / Modbus 输出。 |
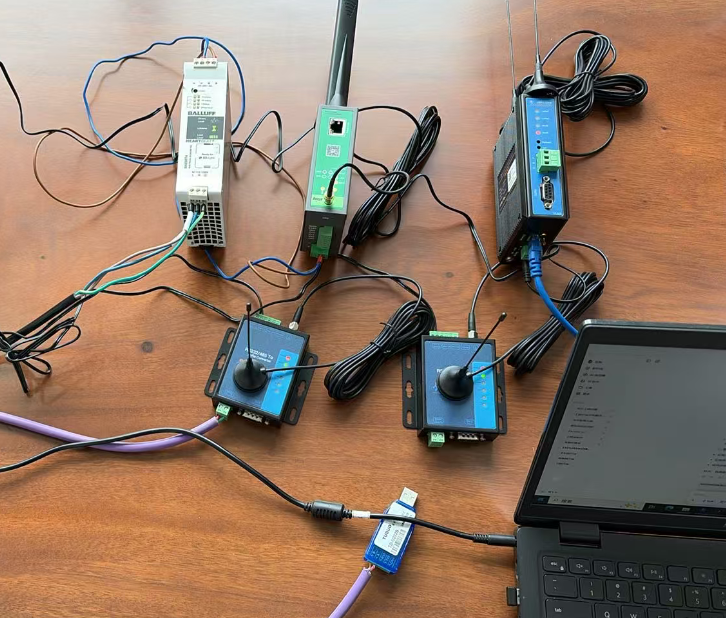
| 无线采集 | LoRa LG210-L / LG207 | 集中器 / 边缘网关与 DTU 组网,减少多工位数据采集的现场布线。 |
| 数据与显示 | 本地数据库 / 上位机 / 大屏 | 重量记录、产量统计、SPC 分析及 Cpk 评估,可按需扩展云端与移动查看。 |
| 工位扩展 | 单系统最多 16 个工位 | 多工位集中处理与显示,实际配置结合采样频率、通信负载及现场验证确定。 |
量程、分辨率、系统精度、稳定时间与检测节拍需在选型及现场测试后确认。PLC 不自带 RS485 接口,仪表接入方式需结合通信模块或网关设计。
06 / ENGINEERING VALIDATION
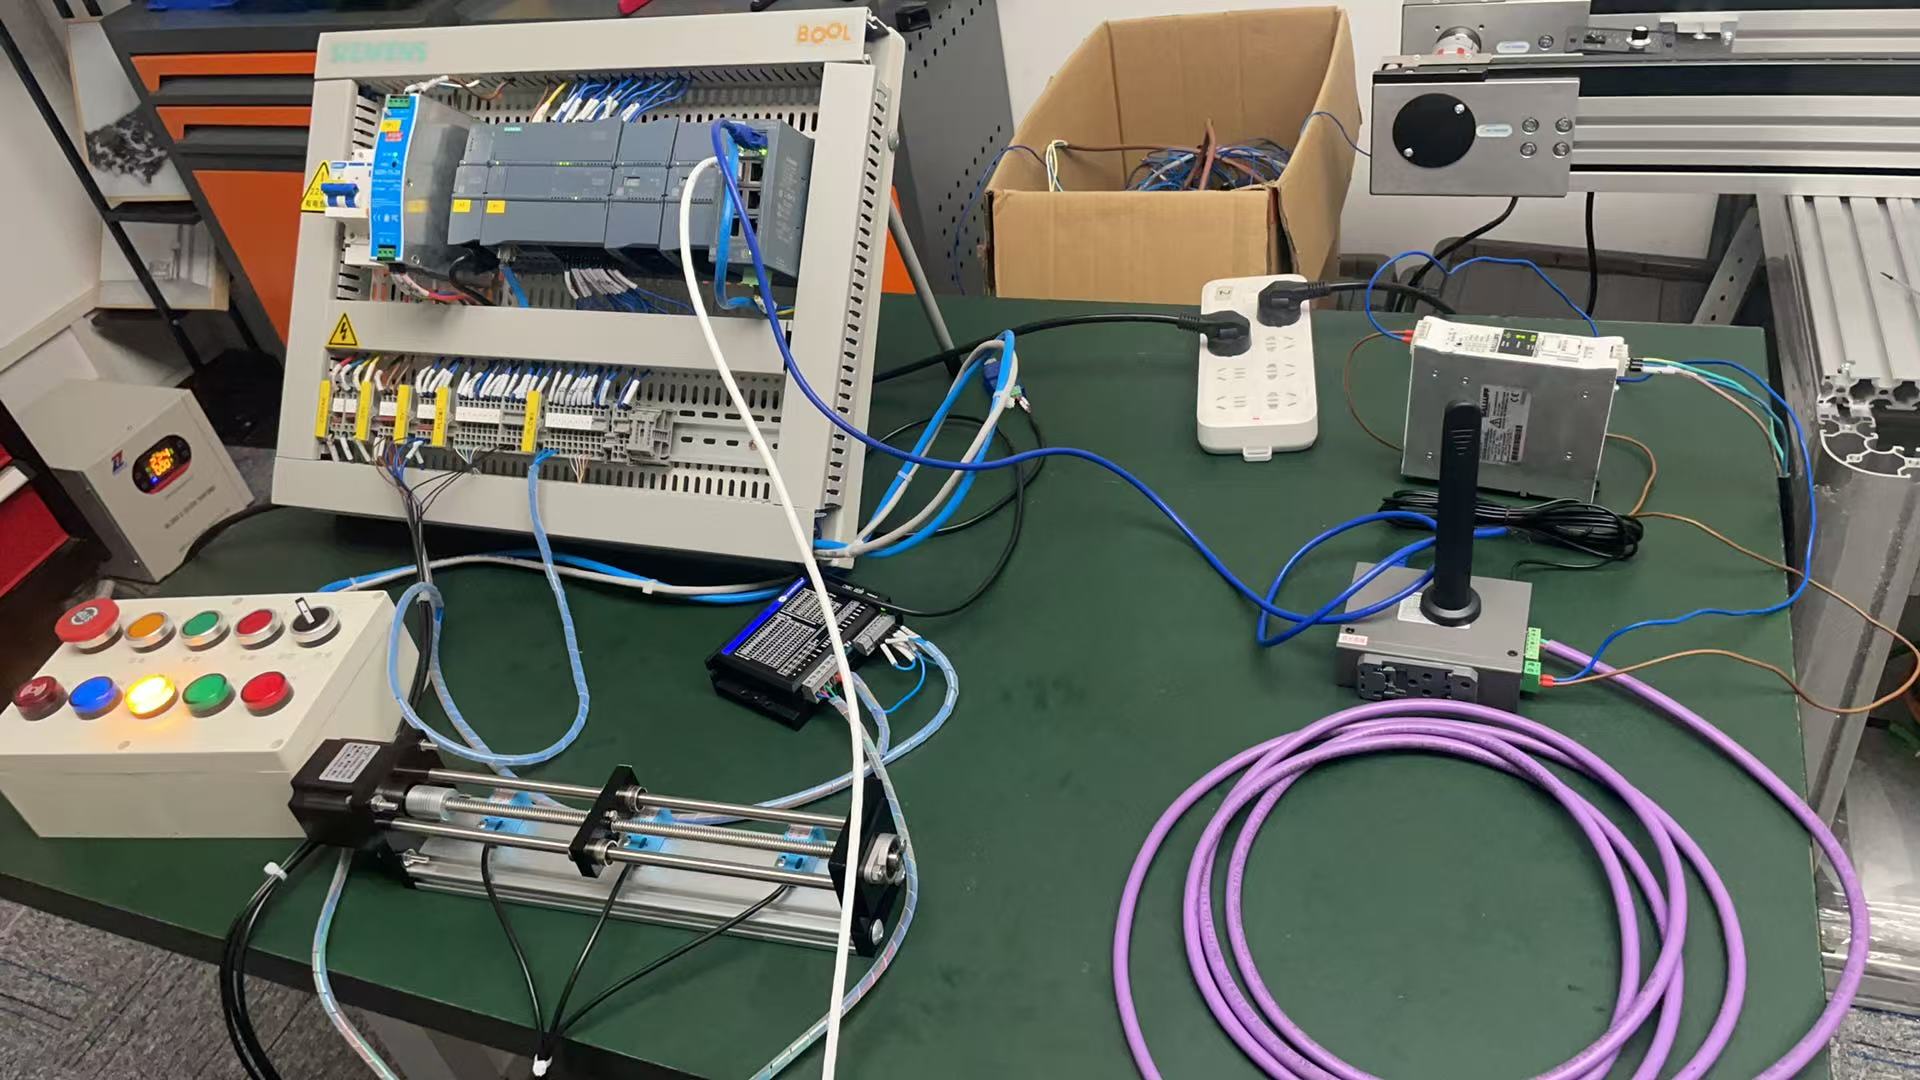
方案资料中的实物测试记录,展示 PLC、气动执行与无线采集链路的联调配置。实际交付按项目工况完成验收。
07 / PROJECT QUESTIONS
面向纸衬、纸塑等模塑制品的成型下料工位。接料面积、承重范围、排水结构与安装方式需结合产品尺寸、含水状态及原设备空间确认。
需要根据产品重量范围、传感器量程、现场振动、接料稳定时间和生产节拍进行选型与实测。方案资料未给出统一的精度和节拍数值,项目验收以双方确认的技术指标为准。
本方案采用超差声光报警与设备联动停机,由操作人员查看数据、人工取料并处理异常后重新启动。自动剔除机构可另行评估。
支持本地显示与本地数据库存储。按项目需求,可增加上位机、办公室大屏、云端及移动端查看。无线覆盖距离需根据厂房结构、干扰与实际部署进行验证。
先确认工位、称重范围、节拍、接口和数据要求,再完成首套设备定制、现场联调与试运行,验证后分批复制。原方案 10 套设备的参考周期为 8–10 周,实际工期以现场条件和项目计划为准。
LET’S ENGINEER YOUR SOLUTION
提供产品尺寸与重量范围、工位数量、现有设备接口及目标节拍,我们为您细化称重与数据采集方案。